
化工生产中粉体配料工序对各组分配比稳定性有着较高要求,配比波动会直接影响成品指标,双螺杆定量喂料机、失重式喂料机在橡塑、新材料、复合肥等粉体配料场景应用逐步增多,为连续化配料提供支撑。这类设备依靠称重采集与变频调节,实时比对实际出料流量与设定参数,动态调整螺杆转速,维持物料输出稳定,适配滑石粉、碳酸钙、色母粉、助剂等流动性差异较大的粉体原料。
粉体物料普遍存在架桥、起拱、吸潮结块等问题,也是配料环节常见难题。普通输送设备容易出现断料、冲料现象,造成配方偏差。定量喂料机料仓内部搭配破拱搅拌结构,持续扰动物料,减少粉体滞留结拱;接触物料部位选用不锈钢材质,表面经过抛光处理,降低粉体粘附,方便清洁换料,适合多品种物料切换生产的车间。
不少化工企业过往依靠人工称量、批次投料,劳动投入较多,称量误差容易受人为因素影响,批次之间品质一致性偏弱。改用自动化定量喂料系统之后,整套配料流程可以接入车间中控平台,流量数据实时记录留存,便于生产追溯,减少人工参与,降低粉尘接触带来的职业健康风险。系统支持多台喂料机协同配比,按照配方设定比例同步输送多种原料,送入混合机完成混料。
设备调试阶段,技术人员需要针对不同粉体特性标定曲线,流动性差的原料降低转速区间,防止闷机;流动性好的粉体优化阻尼参数,抑制冲料。运维重点包含称重传感器防护、螺杆磨损检查、密封件更换,粉体环境下密封老化会影响计量精度,需要按照周期巡检更换。化工行业安全生产与环保标准持续提升,密闭式定量喂料结构能够减少无组织粉尘逸散,契合车间无尘化改造方向。粉体配料精细化是新材料生产提质的方向,定量喂料装备的普及,帮助化工制造从粗放配料向连续可控配料转型。
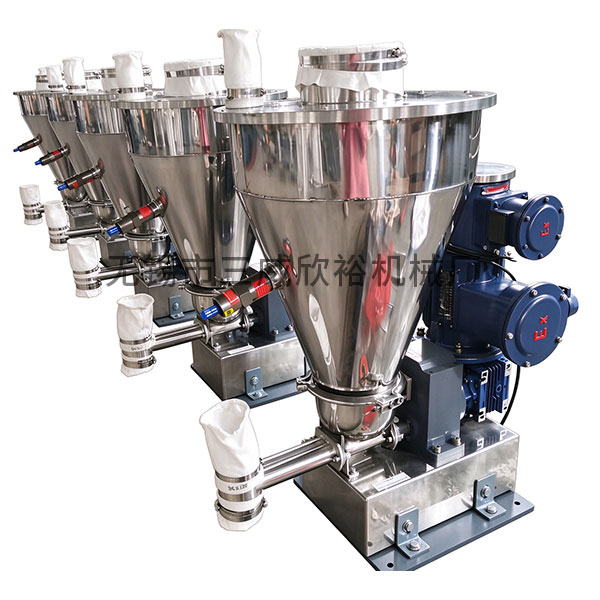
喂料机

双螺杆(带除尘系统)喂料机

单螺杆称重搅拌喂料机

双螺杆称重喂料机

